

 English
 中文简体
 Español

Pièces de modification du piston coulé : le piston qui est usiné après la coulée
Auteur: ZHENGJI
Date: 10 09, 2026
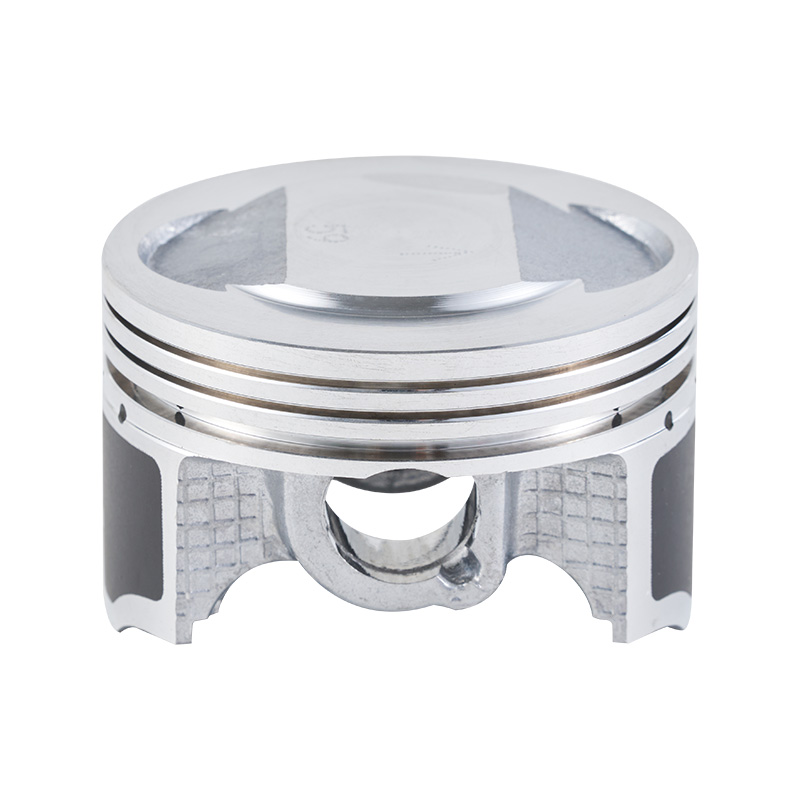
Un piston coulé sort du moule proche de la forme finie, mais il n’est pas terminé. Les rainures annulaires, l'alésage des broches, le profil de la jupe et les reliefs des soupapes doivent tous être découpés ensuite. Pièces de modification de piston moulées sont les pistons qui subissent cet usinage secondaire, et les ateliers qui effectuent le travail transforment une pièce moulée brute en composant de moteur. Pour les constructeurs de moteurs, les ateliers de performance et les reconstructeurs, l'étape de modification correspond à l'endroit où le piston s'adapte ou non au moteur.
Pourquoi lancer d'abord, machine ensuite
Le moulage est moins cher que le forgeage ou l’usinage de billettes. Le moule produit la forme de base et l'usinage ajoute la précision. Un atelier de modification de pistons coulés commence par une pièce moulée qui dispose de suffisamment de stock aux bons endroits. La crosse doit couvrir la surépaisseur d'usinage sans ajouter de poids inutile.
L’alliage de coulée est important. Les alliages hypereutectiques aluminium-silicium résistent à l’usure et conservent leur forme à température. La teneur en silicium rend le matériau abrasif, l'outillage doit donc être adapté. Un atelier de modification de pistons moulés qui usine des pistons hypereutectiques utilise l'outillage et les alimentations qui gèrent l'abrasion.
Les rainures de l'anneau et l'alésage des broches
Les rainures annulaires constituent les dimensions critiques. La largeur et la profondeur de la rainure déterminent l'ajustement de la bague. Trop serré et l'anneau se lie. Trop lâche et l'anneau fuit. Un atelier de modification de pistons moulés coupe les rainures selon la tolérance spécifiée par le fabricant de segments.
L’alésage de la goupille est l’autre caractéristique essentielle. La goupille de poignet doit s'adapter à l'alésage avec le jeu approprié. L'alésage est affûté jusqu'à la finition qui retient le film d'huile. Un atelier de modification de piston moulé qui affine l'alésage de l'axe jusqu'à obtenir la rondeur et la finition appropriées produit un piston qui ne se grippe pas.
La jupe et les reliefs de valve
La jupe est la partie du piston qui entre en contact avec la paroi du cylindre. Le profil doit être adapté au cylindre et à la dilatation thermique. Un atelier de modification de pistons moulés usine la jupe selon le profil et le jeu spécifiés.
Les soupapes sont des poches dans la couronne du piston qui dégagent les soupapes. La profondeur et la position doivent correspondre à la came et au calage des soupapes. Un atelier de modification de piston moulé qui coupe les reliefs jusqu'à l'impression empêche les valves de heurter le piston.
Voici ce qu’un atelier de modification de pistons coulés doit offrir :
- Des pièces moulées avec le bon alliage et la bonne matière
- Rainures de bague découpées selon la tolérance du fabricant de bagues
- Alésage de la goupille affûté au bon jeu et à la bonne finition
- Jupe usinée au profil et au dégagement
- Reliefs de soupape coupés à la came et au calage
- Couronne et plateau usinés au taux de compression
Où vont les pistons modifiés
Les reconstructeurs de moteurs utilisent les pistons moulés modifiés pour les reconstructions d'origine. Le piston doit s'adapter au cylindre et aux segments. Un atelier de modification de pistons moulés qui usine selon l'impression d'origine sert le reconstructeur.
Les ateliers de performance utilisent les pistons modifiés pour les versions légères. Le piston moulé gère la puissance modérée. L'usinage règle la compression et le jeu.
Le marché des moteurs anciens et obsolètes a besoin de pistons qui ne sont plus fabriqués. Un atelier de modification de pistons coulés qui peut travailler à partir d'un échantillon produit la pièce unique qui permet au moteur de redémarrer.
Ce qui échoue avec une modification bon marché
La rainure de l'anneau est trop large et l'anneau fuit. Une rainure taillée à la tolérance tient. L'alésage de la goupille est déformé et les galles de la goupille. Un alésage correctement affûté tient. Le jeu de la jupe est incorrect et le piston érafle. Le bon profil et le bon dégagement l'empêchent. Le dégagement de la soupape est trop peu profond et la soupape heurte le piston. La bonne profondeur évite le contact.
Produits connexes


Ruian Zhengji Motorcycle Parts Co., Ltd. située à Ruian, est un fabricant spécialisé dans les pistons dont l'activité principale est l'exportation à l'international. Elle est également un fournisseur spécialisé de solutions pour moteurs. L'entreprise exporte plus de 10 millions de pistons par an et propose des services de fabrication en sous-traitance (OEM/ODM) ainsi que des produits sous sa propre marque. Sa gamme de produits couvre trois grands domaines : l'automobile, la moto et les moteurs hors-bord.
WeChat

© Ruian Zhengji Motorcycle Parts Co., Ltd.
